український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Три етапи виробництва трансформатора: історія намотування, складання та тестування
У великій схемі сучасних енергосистем трансформатори відомі як «серце» електромережі. Він тихо стоїть на підстанціях, у промислових парках чи куточках міст, але виконує основні функції перетворення напруги, передачі електроенергії та електричної ізоляції. Це невидима життєва сила, яка підтримує функціонування сучасного суспільства. Однак мало хто знає, що процес народження цього важкого «серця» з нуля — це не проста промислова конвеєрна операція, а довга подорож, яка поєднує в собі точну фізику, матеріалознавство та екстремальну ручну майстерність. На цій невидимій виробничій лінії поява кожного трансформатора втілює в собі мудрість незліченних інженерів і піт майстрів. Від повторного розгляду проектних креслень до остаточного прийняття готової продукції, весь виробничий процес можна узагальнити в три взаємопов’язані основні рухи – «намотування, встановлення та тестування». За цими, здавалося б, простими трьома словами ховається неперевершене прагнення до міліметрової точності та мовчазна відданість безпеці електроенергії, яка триває протягом десятиліть.
Частина перша: Обмотка - народження «нерву» трансформатора
Якщо трансформатор порівнювати з тілом людини, то обмотки є його «нейронною мережею». Цей етап є основою всього виробничого процесу і визначає майбутню продуктивність і термін служби трансформатора.
У очисному цеху з постійною температурою і вологістю технічні працівники керують величезними намотальними машинами. Сировиною в їхніх руках є не звичайні мідні дроти, а плоскі мідні дроти або фольговані стрічки, які пройшли спеціальну ізоляцію. Кожен шар обмотки вимагає розміщення між проводами високоміцного ізоляційного паперу або ізоляційної плівки, що нагадує надягання шарів міцного «захисного одягу» для «нервів».
Обмотка: прецизійне обплетення електромагнітного перетворення
Основний секрет процесу намотування полягає в «щільному, рівномірному та точному»:
- «Щільно»: кожен виток котушки повинен щільно прилягати, не залишаючи зазорів, що безпосередньо впливає на ефективність перетворення енергії в майбутньому
- «Рівномірний»: розподіл ізоляційних матеріалів має бути абсолютно рівномірним. Будь-яка слабкість може стати прихованою небезпекою майбутнього зриву.
- «Точність»: Геометричний розмір і кількість витків обмотки повинні бути з точністю до міліметрів і десятих часток витка
Котушкова обмотка трансформатора є абсолютним ядром перетворення електромагнітної енергії та «душею», яка визначає продуктивність обладнання. Якість процесу намотування безпосередньо визначає електричні характеристики, стійкість до короткого замикання, надійність тривалої роботи та термін служби трансформатора. Це аж ніяк не проста «крутна» дія, а поглиблена гра з електромагнітними фізичними властивостями. Це подвійне випробування терпіння та вміння майстра.
Зайшовши в простору намотувальну майстерню, величезна намотальна машина повільно обертається серед тихого дзижчання. Мідні дроти високої чистоти укладаються шар за шаром на точний ізоляційний скелет упорядкованим чином. Для високочастотних або спеціальних трансформаторів технологічні вимоги більш суворі. Щоб подолати «скін-ефект» і «ефект близькості» під дією високочастотного струму (тобто струм тече до поверхні провідника, що призводить до збільшення опору та нагрівання), майстрам часто доводиться використовувати ліц-дрот, скручений кількома нитками, або суворо контролювати фізичну товщину провідника. Під час процесу намотування контроль натягу є головним пріоритетом: якщо натяг занадто високий, це стоншить дріт і навіть зруйнує ізоляційну плівку фарби на його поверхні; якщо напруга занадто мала, котушка розбовтається і деформується, що не тільки вплине на ефективність теплопровідності, але й призведе до зниження механічної міцності під впливом електромагнітної сили.
Щоб зменшити індуктивність витоку та досягти кращої ефективності магнітного зв’язку, сучасні трансформатори часто використовують «метод перемежовуваної обмотки» або «метод сендвіч-обмотки», тобто первинну обмотку розділено на дві частини, а вторинну обмотку вміло затиснуто посередині. Крім того, щоб придушити перешкоди високочастотного синфазного шуму для периферійного обладнання, між первинною та вторинною сторонами інколи додається екрануючий шар мідної фольги, щоб безпечно відводити струм перешкод назад до проводу заземлення. Після намотування кожного шару необхідно прокласти термостійку поліімідну стрічку або композитний ізоляційний папір DMD, який є не тільки фізичною ізоляцією між шарами, але й ключовою лінією захисту для електроізоляції. Подібно до великого майстра Чжан Гоюня, коли він стикається з тисячами точних паяних з’єднань і десятками тисяч метрів дротів у перетворювальному трансформаторі надвисокої напруги, він повинен покладатися на пару вмілих рук і спеціальний шкіряний молоток, щоб точно контролювати геометричний допуск котушки вагою в десятки тонн у межах плюс-мінус 1 мм. Це не тільки екстремальний виклик фізичній силі, а й остаточне тлумачення слова «винахідливість».
Частина друга: Збірка - Побудова «Тіла та кісток» трансформера
Якщо обмотка дає трансформатору «нерви», то збірка полягає в створенні його «тіла і кісток». Цей процес збирає сердечник, обмотки та інші компоненти в органічне ціле.
- Збірка сердечника:Серцевина трансформатора складається з листів кремнієвої сталі, тонких як папір. Поверхня цих листів кремнієвої сталі покрита спеціальним ізоляційним покриттям для зменшення втрат на вихрові струми. Робітники складають тисячі листів кремнієвої сталі точно, як пазл. Кожен шматок повинен бути в правильному напрямку і мати щільні з’єднання. Після завершення величезний гідравлічний пристрій тисне на десятки тонн, щоб забезпечити герметичність залізного сердечника та відсутність просвітів.
- Збірка обмотки:обережно помістіть намотану котушку на колону із залізним сердечником. Цей процес вимагає точних методів підйому та великого досвіду, оскільки ізоляція обмотки є надзвичайно тендітною, і будь-які подряпини можуть спричинити коротке замикання в майбутньому.
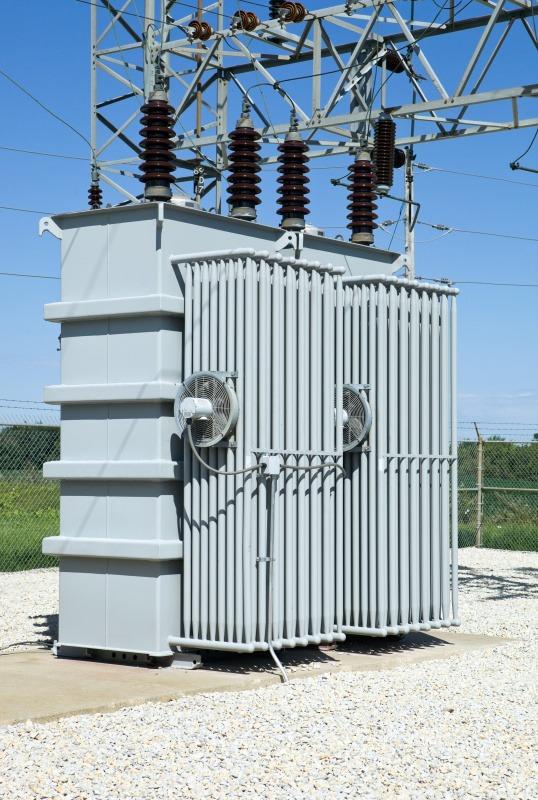
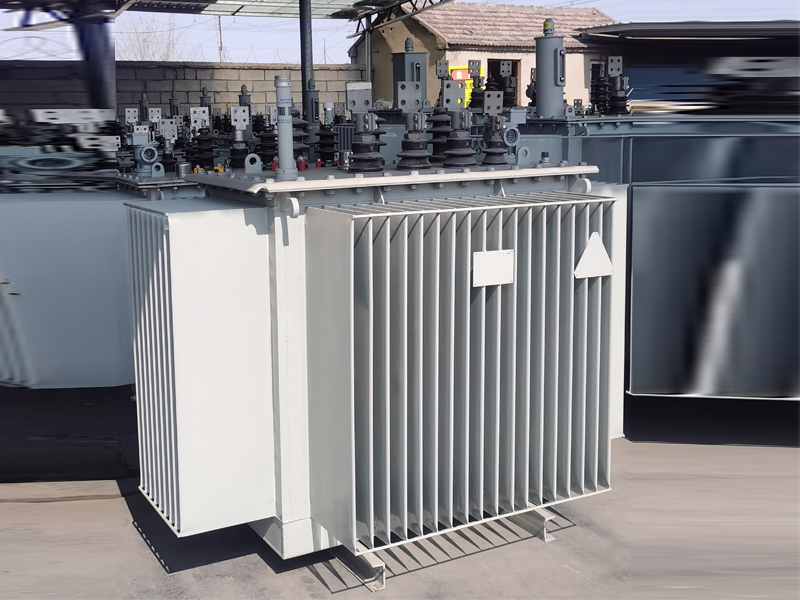
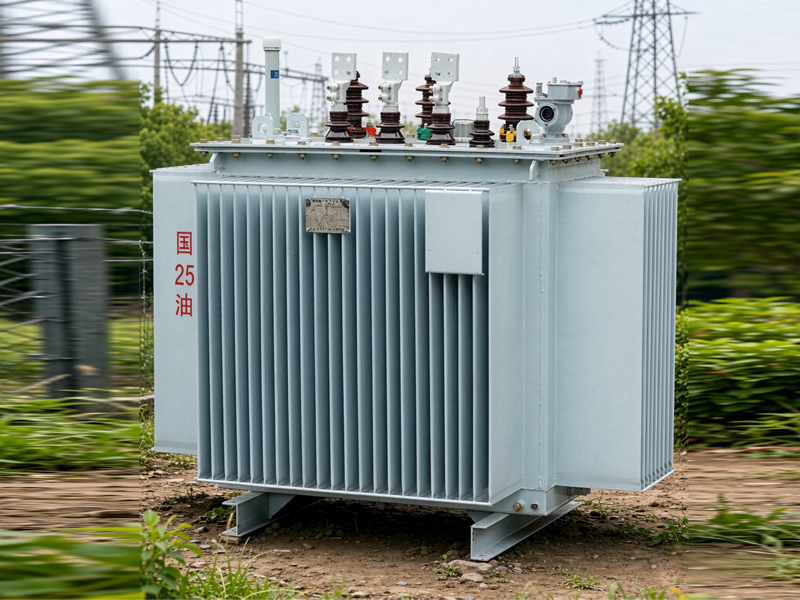
- Установка масляного бака та аксесуарів:Для масляних трансформаторів наступним кроком є зварювання та збірка масляного бака. Масляний бак є не тільки ємністю, але і «радіатором» трансформатора. Сучасні резервуари для трансформаторного масла розроблені зі складними масляними каналами всередині, які можуть направляти трансформаторне масло для ефективної циркуляції та розсіювання тепла. Нарешті, встановіть різні аксесуари, такі як втулки, маслоконсерватор, охолоджуючий пристрій і захисні реле.
Після завершення складання трансформатор пройде відповідальне «хрещення» - обробка ізоляції. Будь то вакуумне лиття з епоксидної смоли для сухих трансформаторів або вакуумне просочування під тиском (VPI) для масляних трансформаторів, основною метою є повне видалення вологи та бульбашок повітря всередині котушок. У середовищі високого вакууму ізоляційна фарба або трансформаторне масло можуть проникнути в кожну крихітну щілину та утворити міцний і щільний захисний шар після затвердіння. Це не тільки значно підвищує теплопровідність обладнання та ефективно проводить внутрішнє тепло до поверхні, але також ефективно ізолює вологу та кисень ззовні, запобігає старінню та деградації ізоляційних матеріалів під час тривалої експлуатації та забезпечує міцність трансформатора протягом десятиліть служби.
Директор монтажної майстерні сказав нам: «Процес складання — це випробування як фізичної сили, так і розумової сили. Корпус трансформатора середнього розміру важить десятки тонн, але наші вимоги до точності роботи сягають міліметрових рівнів. Особливо коли обмотки вставляються в залізний сердечник, неспеціалістам важко зрозуміти відчуття, яке вимагає як сили, так і точності».
Частина третя: Тестування – Видача «Сертифікату здоров’я» трансформатору
Після перших двох кроків трансформатор почав формуватися, але чи він «здоровий і кваліфікований» і здатний стабільно працювати протягом наступних десятиліть, необхідно перевірити шляхом ретельних випробувань. Цей етап можна розцінювати як комплексний фізичний огляд трансформатора та видачу «санітарної довідки».
Коли трансформер нарешті сходить з конвеєра і його зовнішній вигляд починає набувати форми, він насправді ще не «закінчений». Перш ніж його доставити користувачам і підключити до електромережі, він повинен пройти серію майже жорстоких симуляційних тестів. Це завершальний розділ «трьох кроків» виробництва - тестування. Це посилання є останньою перешкодою для якості продукції та найпрямішою перевіркою теорії дизайну.
Звичайне тестування - це основний медичний огляд:
- Перевірка коефіцієнта трансформації та полярності: перевірте, чи може трансформатор «змінити» правильну напругу
- Перевірка опору постійному струму: перевірте, чи немає всередині обмотки «прихованих дефектів», таких як обірвані дроти та погані контакти.
- Випробування опору ізоляції: оцінка працездатності «ізоляційної системи» трансформатора
- Випробування без навантаження та навантаження: виміряйте «рівень споживання енергії» та «робочу ефективність» трансформатора
Спеціальними тестами є глибинні КТ:
+ Випробування індукційної стійкості до напруги та часткового розряду: це одне з найбільш критичних випробувань. При напрузі, що перевищує номінальну в кілька разів, це триває десятки хвилин, і при цьому чутливий датчик «стежить», чи немає «шиплячого» звуку часткового розряду всередині трансформатора. Будь-який ненормальний сигнал розряду означає наявність прихованої небезпеки в системі ізоляції
+ Удар блискавки та випробування на робочий вплив: імітуйте вплив природних ударів блискавки та збоїв у електромережі на трансформатор, щоб перевірити його «стійкість до тиску»
+ Тест на підвищення температури: дайте трансформатору працювати під номінальним навантаженням протягом тривалого часу та виміряйте температуру кожної частини, щоб переконатися, що він не «перегріється» за найсуворіших умов.
Загальна мова, що стоїть за трьома кроками: скупість і винахідливість
Протягом усього процесу «намотування, складання та тестування» проходить економічне управління сучасною промисловістю та винахідливість традиційного виробництва.
На сучасному трансформаторному заводі кожен процес має стандартну інструкцію з експлуатації, і кожен ключовий параметр записується в режимі реального часу та завантажується в MES (Manufacturing Execution System), що забезпечує повну відстежуваність процесу. Відсканувавши QR-код на трансформаторі, ви можете побачити його «профіль повного життєвого циклу» — чиї кремнієві сталеві листи використовувалися, хто намотав котушки та кожну точку даних під час тестування.
Але в той же час досвід і судження старих майстрів все ще незамінні. Відчуття під час намотування, просторове судження під час складання та аналіз причин аномалій тесту. Ці «негласні знання», які неможливо повністю кодифікувати, все ще є ключем до виробництва високоякісних трансформаторів.
Від майстерні до сітки
Трансформатори, які пройшли три етапи «намотування, встановлення та випробування» та пройшли всі випробування, будуть ретельно очищені, пофарбовані та упаковані, готові до відправлення в усі частини країни та навіть за кордон. Вони оселяться на підстанції, підключаться до електромережі і починають десятиліттями тихо вартувати.
Коли ми насолоджуємося стабільною та надійною електроенергією, мало хто подумає, що плавна «подорож» кожної кіловат-години електроенергії починається з тих точних і суворих процесів у цеху з виробництва трансформаторів. Намотування, встановлення та випробування – за цими трьома простими словами стоїть накопичення незліченних деталей процесу, поєднання точного виробництва та ретельних випробувань, а також незмінна якість поколіннями виробників трансформаторів.
У цю епоху все більшої залежності від електроенергії «триетапний процес» виробництва трансформаторів продовжуватиме розвиватися, включаючи нові інтелектуальні та екологічні нові елементи, але основна прагнення до точності, надійності та безпеки ніколи не зміниться. Тому що кожен трансформатор несе не тільки струм і напругу, а й світло і силу сучасного суспільства.
Схожі новини
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Залиште мені повідомлення
нові продукти