український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Від листів кремнієвої сталі до обмоток: перелік основних процесів, які визначають якість трансформатора
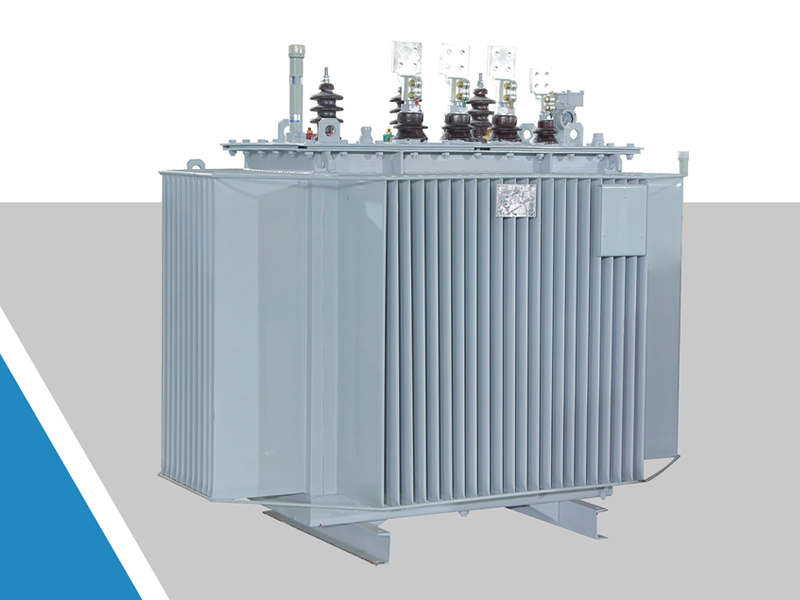
Трансформатори є «серцем» систем передачі та розподілу електроенергії, і якість їх виготовлення безпосередньо визначає безпеку роботи електромережі, стабільність системи та тривалий термін експлуатації. Народження високоякісного трансформатора — це не просте складання деталей, а систематичний проект із залученням матеріалознавства, точного машинобудування та електротехніки. Кожна основна технологічна ланка має надзвичайно високі технічні бар’єри, які разом створюють чудову якість продукту, починаючи від простих листів із кремнієвої сталі і закінчуючи складними намотуваннями.
Кремнієві сталеві листи: мікроскопічна «хірургія», яка закладає основу енергоефективності
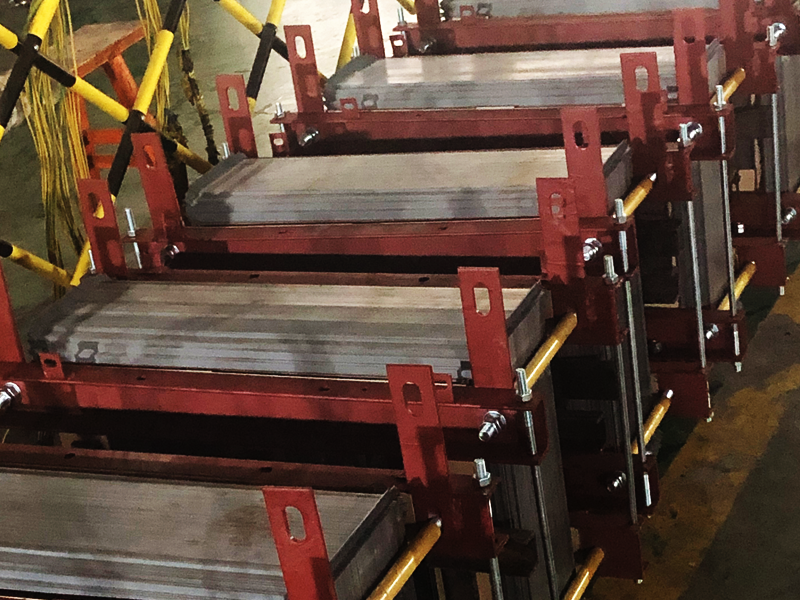
Залізний сердечник є сердечником магнітного кола трансформатора, а орієнтований лист кремнієвої сталі є основним матеріалом для побудови цього сердечника. Щоб досягти кінцевих низьких втрат і високої енергоефективності, вибір матеріалу та обробку листів кремнієвої сталі в сучасному виробництві трансформаторів можна назвати високоточною «мінімально інвазивною хірургією». Традиційні трансформатори здебільшого використовують кремнієві сталеві листи товщиною від 0,23 мм до 0,30 мм, але зараз промисловість розвивається в напрямку більш тонких характеристик. Наприклад, надтонкі орієнтовані листи кремнієвої сталі товщиною всього 0,20 мм або навіть 0,15 мм можуть значно збільшити частку легко намагнічуваних структур усередині та значно зменшити втрати холостого ходу. Проте стоншені листи з кремнієвої сталі висувають суворі вимоги до виробничого процесу, вимагаючи одночасної оптимізації сотень ключових технічних моментів протягом усього процесу та точного контролю процесів низькотемпературного азотування та високотемпературного відпалу. Крім того, на стадії укладання сердечника точне штампування виконується за допомогою ліній різання з ЧПК, а процес укладання в ступінчастому порядку використовується для мінімізації викривлення магнітного потоку, втрат на вихрові струми та робочого шуму, тим самим закладаючи міцну фізичну основу для ефективної роботи всього трансформатора.
Намотування намотування: ретельне «мистецтво ручної роботи» та інтелектуальне керування
Якщо сердечник є каркасом трансформатора, то обмотки є його електричним серцем. Точність намотування безпосередньо визначає стабільність напруги і теплові характеристики. Незважаючи на те, що автоматизоване обладнання для намотування стало популярним, виробництво складних структурних котушок, таких як UHV, все ще вимагає ручного втручання досвідчених майстрів. Тисячі метрів провідників потрібно намотувати шар за шаром, дотримуючись надзвичайно суворих вимог допуску щодо положення, розміру, натягу та зазорів. Зрілий процес намотування може точно контролювати допуск між двома шарами проводів у межах 1 мм, що вимагає від оператора бути точним при кожному ударі молотком і кожному шарі ізоляційного паперу, обгорнутого. Водночас сучасні виробничі лінії також запровадили алгоритми штучного інтелекту та системи онлайн-моніторингу для інтелектуального контролю натягу дроту та міжвиткового вирівнювання для забезпечення високої узгодженості та надійності ізоляції в масовому виробництві.
Обробка ізоляції та остаточне складання: надання обладнання довгострокової життєздатності
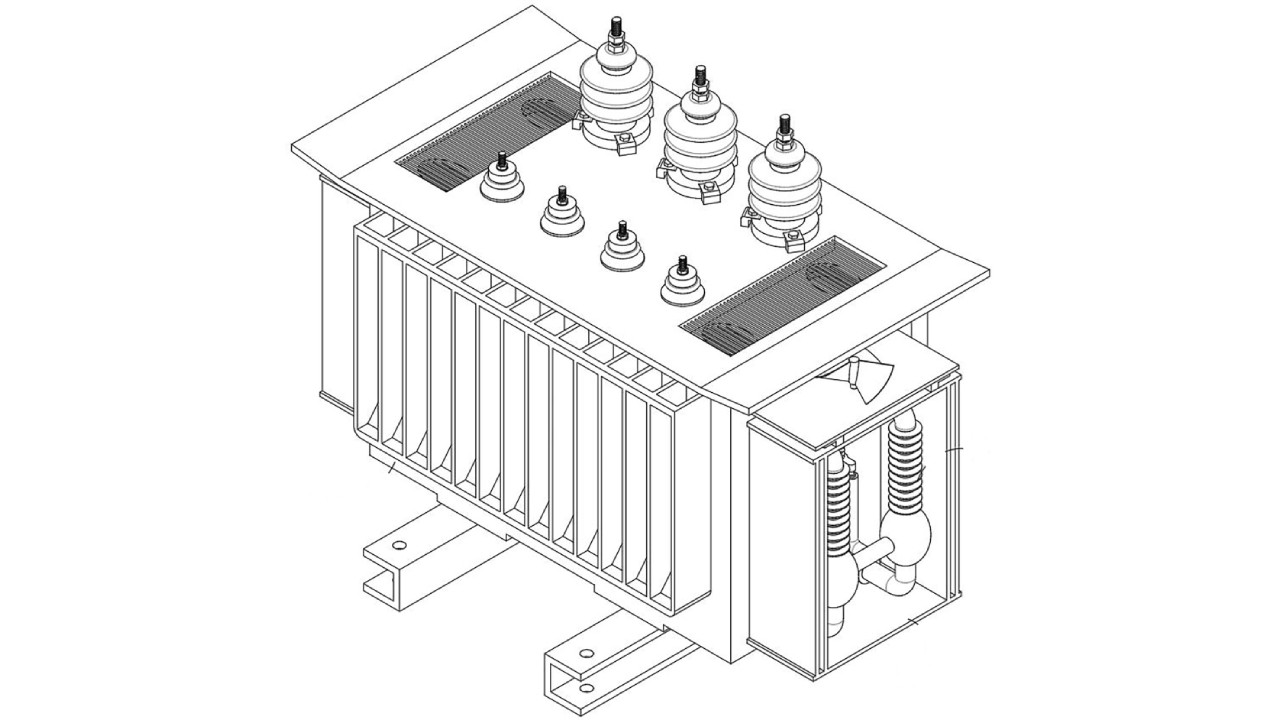
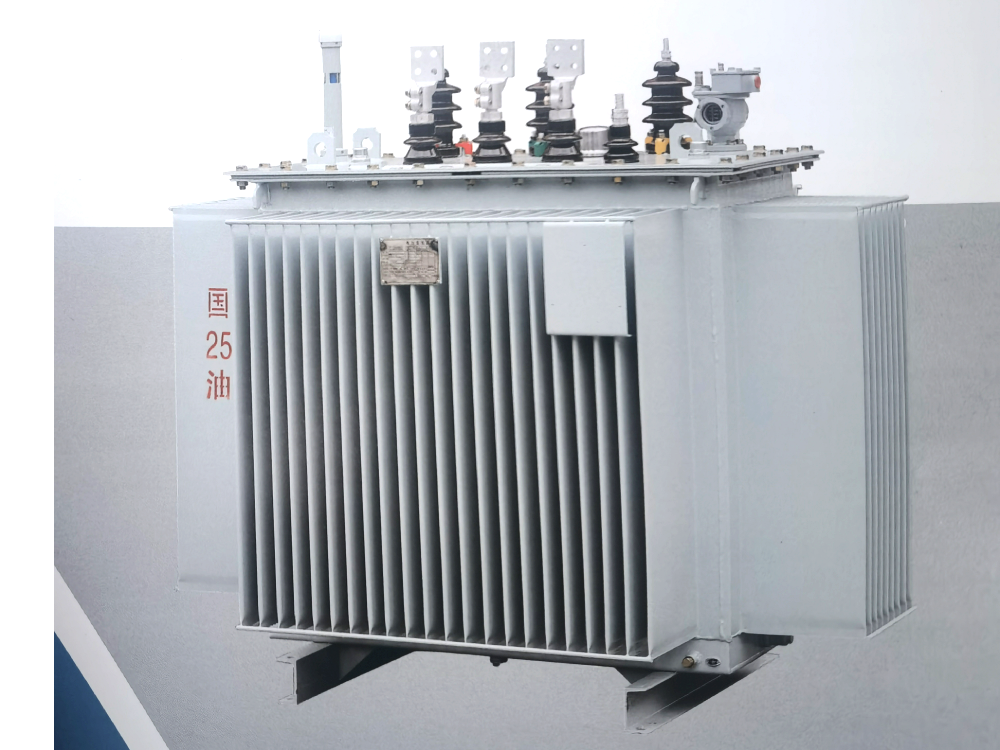
Система ізоляції є запорукою довгострокової надійної роботи трансформатора. Після того, як обмотка завершена, її необхідно зібрати з сердечником з високою точністю, щоб забезпечити стабільне електричне з’єднання та мінімальний контактний опір. Потім весь корпус проходить процес вакуумної сушіння в контрольованих умовах для повного видалення вологи з ізоляційного паперу та структурних компонентів. Для різних типів трансформаторів подальша обробка має різні пріоритети: масляні трансформатори повинні пройти сувору обробку заповнення вакуумним маслом і ущільнення, щоб забезпечити діелектричну міцність ізоляційного масла; сухі трансформатори відливаються вакуумною епоксидною смолою для утворення твердої ізоляції з високою механічною міцністю та термічною стабільністю. Ця розумна конструкція ізоляції може ефективно пригнічувати частковий розряд і значно продовжити термін служби обладнання.
Ретельне тестування: остаточний «фізичний огляд» перед тим, як залишити фабрику
Перед доставкою кожен трансформатор повинен пройти серію майже суворих заводських випробувань. Це включає не тільки вимірювання традиційного коефіцієнта витків, випробування опору ізоляції та оцінку втрат навантаження, але також вимагає випробувань грозового імпульсу та випробувань часткового розряду для високовольтних і великоємних виробів, щоб перевірити їхню здатність витримувати екстремальні умови перенапруги та наявність незначних внутрішніх дефектів. Лише продукти, які пройшли ці комплексні перевірки, можуть мати антикорозійне покриття, прикріплювати таблички з іменами та, зрештою, поширюватися на всі куточки електромережі.
Підсумовуючи, високоякісні трансформатори є продуктом ідеального поєднання передових матеріалів, точних технологій і суворого контролю якості. Від контролю мікроструктури кремнієвих сталевих листів до досконалості намотування обмоток до бездоганної обробки ізоляції, саме взаємоблокування цих основних процесів забезпечує довгострокову, безпечну та ефективну роботу енергосистеми.
Схожі новини
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Залиште мені повідомлення
нові продукти

Новини Рекомендації